


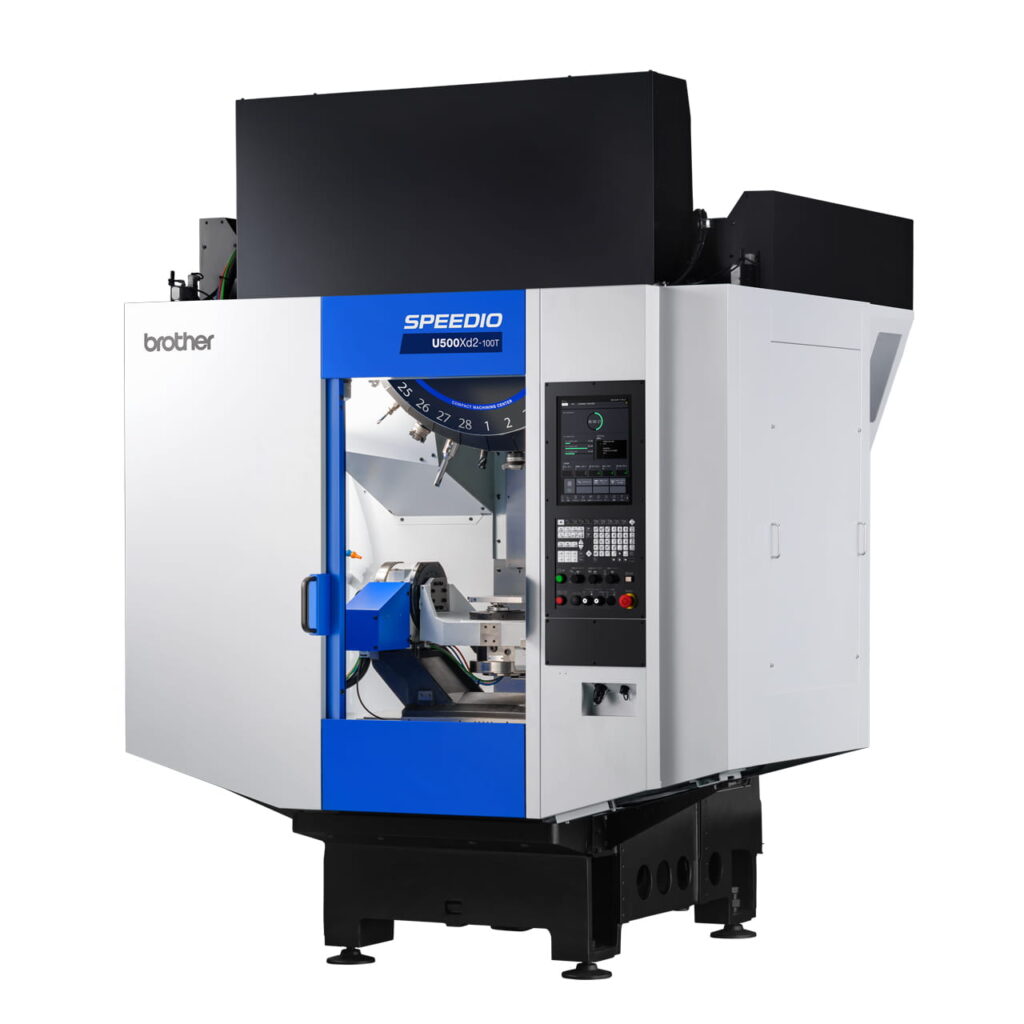
SPEEDIO U500Xd2-5AX 100T
Universal Kompaktes Bearbeitungszentrum
- 5-Achsen-Simultan
- 100 Tool Magazine
Variante auswählen
Informationen
| Max. Spindeldrehzahl [min⁻¹] | 12,000/ (Optional) 10,000 mit hohem Drehmoment/ (Optional) 20,000 |
|---|---|
| Verfahrwege (mm) | X: 500 Y: 450 Z: 380 A(Grad): -30 to 120 C(Grad):360 |
| Werkzeugspeicher Kapazität [Stk.] | 100 |
| Eilganggeschwindigkeit (XYZ-Achsen) [m/min] | 50 x 50 x 56 |
| Indexiervorschubgeschwindigkeit [min⁻¹] | A Achse: 50, C Achse: 75 (60 *9) |
| 1,557 x 2,743 [3,581] (61.3 x 108.0 [141.0]) | 2,050 x 2,081 (80.7 × 81.9) |
| BT-Doppelkontakt-Spindel (BIG-PLUS) | Optional |
| Kühlmittelzufuhr durch die Spindel (CTS) | Optional |
Maschinenbau Ausgestattet mit einem schwenkbaren Drehtisch mit einer Aufspannfläche von ø 500 mm. Die vergrößerten Verfahrwege der Y- und Z-Achsen ermöglichen ein breiteres Spektrum an Mehrseitenbearbeitungen.
Serienmäßig mit einem schnellen, hochpräzisen Schwenktisch mit großzügiger Aufspannfläche ausgestattet.
Größere Verfahrwege der Y- und Z-Achsen sowie ein Werkzeugmagazin für bis zu 28 Werkzeuge beschleunigen die Prozessintegration durch Ein-Spann-Bearbeitung zusätzlich.
Produktivität Unermüdliches Streben nach hoher Produktivität – Reduzierung von Ausschuss durch Optimierung der Steuerung mittels integrierter Maschinen- und Steuerungsentwicklung
Durch die integrierte Entwicklung von Maschine und Steuerung sowie die Optimierung der Steuerung mit der „CNC-D00“-Steuerung werden schnelle Beschleunigung und kurze Reaktionszeiten erreicht, wodurch die Maschinenleistung bis an ihre Grenzen ausgereizt wird und eine hohe Produktivität gewährleistet wird.
Bearbeitungsmöglichkeiten Die äußerst steife Maschinenkonstruktion und der hocheffiziente Spindelmotor ermöglichen ein breites Spektrum an Bearbeitungsmöglichkeiten
Es wurde eine zuverlässige und robuste Maschinenkonstruktion realisiert.
Ausgestattet mit einem hocheffizienten Spindelmotor, der über den gesamten Drehzahlbereich – von niedrigen bis zu hohen Drehzahlen – ein ausreichendes Drehmoment liefert.
Ermöglicht eine hocheffiziente Bearbeitung in verschiedenen Branchen, von der Automobilindustrie über den allgemeinen Maschinenbau bis hin zur Medizin- und Luftfahrtindustrie.
Zur Unterstützung der simultanen 5-Achs-Bearbeitung wurde eine Werkzeugmittelpunktsteuerung hinzugefügt. *
*Nur für das Modell U500Xd2-5AX verfügbar.
NC-Steuerung Ausgestattet mit der neuen Steuerung „CNC-D00“ – verbesserte Benutzerfreundlichkeit dank 15-Zoll-LCD-Touchscreen
Dank der Apps und des vertikalen Touchscreens ist eine intuitive Bedienung möglich. Die relevanten Funktionen sind nach Verwendungszweck gruppiert, beispielsweise „Einrichten“ und „Bearbeitung“, was zu einem effizienten Betrieb führt. Produktions- und Betriebszustände werden visuell dargestellt, was ein schnelleres Verständnis ermöglicht. Ein verschwendungsfreier Betrieb ist beim Einrichten, bei der Bearbeitungseinstellung, in der Produktion und im Wiederherstellungsprozess möglich, was zu einer verbesserten Arbeitseffizienz und Betriebsrate führt.
Merkmale des 100-Werkzeug-Magazins – Technische Daten (NUR U500Xd2-100T und U500Xd2-5AX 100T) Das neu entwickelte 100-Werkzeug-Magazin*1 sorgt für Platzersparnis und hohe Produktivität
Das neue 100-Werkzeug-Magazin mit der größten Speicherkapazität der SPEEDIO-Serie wurde entwickelt. *
Der von Brother entwickelte Originalmechanismus sorgt für Platzersparnis und hohe Produktivität.
* Nur beim Modell U500Xd2-100T verbaut. Die Sprachausgabe ist beim Modell U500Xd2-100T nicht verfügbar.
| Item | Item | U500Xd2 U500Xd2 RD*8 U500Xd2-5AX U500Xd2-5AX RD *8 | U500Xd2-100T U500Xd2-100T RD *8 U500Xd2-5AX/100TU500Xd2-5AX/100T RD *8 |
|---|---|---|---|
| CNC-Einheit | CNC-Einheit | [U500Xd2] CNC-D00, [U500Xd2-5AX] CNC-D00v(DB) | [U500Xd2] CNC-D00, [U500Xd2-5AX] CNC-D00v(DB) |
| Verfahrwege | X-Achse [mm] | 500 | 500 |
| Verfahrwege | Y-Achse [mm] | 450 | 450 |
| Verfahrwege | Z-Achse [mm] | 380 | 380 |
| Verfahrwege | A Achse [Grad] | -30 to 120 | -30 to 120 |
| Verfahrwege | C Achse [Grad] | 360 | 360 |
| Verfahrwege | Abstand zwischen Tischplatte und Spindelspitze [mm] | 115 - 495 (4.5 - 19.5) | 115 - 495 (4.5 - 19.5) |
| Tisch | Arbeitsbereich [mm] | ø260 (ø10.2) | ø260 (ø10.2) |
| Tisch | Max. Tragfähigkeit (gleichmäßige Belastung) [kg (lbs)] | 100 (220) | 100 (220) |
| Tisch | Max. Tisch load inertia[kg・m2(lb・inch2)] | 1.8 (6,151) [2.6 (8,885) *9] | 1.8 (6,151) [2.6 (8,885) *9] |
| Spindel | Spindeldrehzahl [min-1] | 12,000min-1 Spezifikatieinen: 1 - 12,000, 10,000min-1 mit hohem Drehmoment Spezifikatieinen(Optional): 1 - 10,000, 20,000min-1 Spezifikatieinen(Optional): 1 - 20,000 | 12,000min-1 Spezifikatieinen: 1 - 12,000, 10,000min-1 mit hohem Drehmoment Spezifikatieinen(Optional): 1 - 10,000, 20,000min-1 Spezifikatieinen(Optional): 1 - 20,000 |
| Spindel | Drehzahl beim Gewindeschneiden [min-1] | MAX. 6,000 | MAX. 6,000 |
| Spindel | Konisches Loch | 7/24 konisch Nr. 30 | 7/24 konisch Nr. 30 |
| Spindel | BT-Doppelkontaktsystem (BIG-PLUS) | Optional | Optional |
| Spindel | Kühlmittelzufuhr durch die Spindel (CTS) | Optional | Optional |
| Vorschubgeschwindigkeit | Eilganggeschwindigkeit (XYZ-Achse) [m/min (Zoll/min)] | 50 x 50 x 56 | 50 x 50 x 56 |
| Vorschubgeschwindigkeit | Schnittvorschubgeschwindigkeit [mm/min] | X, Y, Z Achse: 1 - 30,000 (0.04 - 1,181) *7 | X, Y, Z Achse: 1 - 30,000 (0.04 - 1,181) *7 |
| Vorschubgeschwindigkeit | Indexing feedrate (A and C) [min-1] | A Achse: 50, C Achse: 75 (60 *9) | A Achse: 50, C Achse: 75 (60 *9) |
| ATC-Einheit | Werkzeugschafttyp | MAS-BT30 | MAS-BT30 |
| ATC-Einheit | Zugbolzen | MAS-P30T-2 | MAS-P30T-2 |
| ATC-Einheit | Werkzeugspeicher Kapazität [Stk.] | 14 / 21 / 28 | 100 *12 |
| ATC-Einheit | Max. Werkzeuglänge [mm ] | 250 | 250 |
| ATC-Einheit | Max. Werkzeugdurchmesser [mm ] | 110 (4.3) | Turret magazine: 110 (4.3), Tool stocker: 60 (2.3) / 110 (4.3) (No adjacent tool) |
| ATC-Einheit | Max. Werkzeuggewicht [kg (lbs)] | 3.0 (6.6) [4.0 (8.8) *10] / tool, | Turret magazine: 3.0 (6.6) [4.0 (8.8) *10] / tool, Tool stocker: 4.0 (8.8) / tool, |
| ATC-Einheit | Verfahren zur Werkzeugauswahl | Methode der zufälligen Abkürzung | Methode der zufälligen Abkürzung |
| Werkzeugwechselzeit | Werkzeug zu Werkzeug [Sek.] | 0.6 / 0.7 (14 or 21 tools / 28 tools) | 0.7 *13 |
| Werkzeugwechselzeit | Chip zu Chip [Sek.] | 1.3 / 1.4 (14 or 21 tools / 28 tools) | 1.4 *13 |
| Elektromotor | Hauptspindelmotor (10 min/Dauerbetrieb) [kW] | 12,000min-1 Spezifikatieinen: 10.1/7.0, 10,000min-1 mit hohem Drehmoment Spezifikatieinen (optional):12.8/9.2, 20,000min-1 Spezifikatieinen(Optional): 7.4/5.1 | 12,000min-1 Spezifikatieinen: 10.1/7.0, 10,000min-1 mit hohem Drehmoment Spezifikatieinen (optional):12.8/9.2, 20,000min-1 Spezifikatieinen(Optional): 7.4/5.1 |
| Elektromotor | Achsenantriebsmotor [kW] | XY Achse: 1.0, Z Achse: 2.0, A Achse: 0.9, C Achse: 0.55 | XY Achse: 1.0, Z Achse: 2.0, A Achse: 0.9, C Achse: 0.55 |
| Stromquelle | Stromversorgung | 200 bis 230 V Wechselstrom ±10 %, 3-phasig, 50/60 Hz ±2 % | 200 bis 230 V Wechselstrom ±10 %, 3-phasig, 50/60 Hz ±2 % |
| Stromquelle | Nennleistung (Dauerbetrieb) [kVA] | 12,000min-1 Spezifikatieinen: 9.5, 10,000min-1 mit hohem Drehmoment Spezifikatieinen(Optional): 10.4, 20,000min-1 Spezifikatieinen(Optional): 9.5 | 12,000min-1 Spezifikatieinen: 9.5, 10,000min-1 mit hohem Drehmoment Spezifikatieinen(Optional): 10.4, 20,000min-1 Spezifikatieinen(Optional): 9.5 |
| Stromquelle | Regular air pressure [MPa] | 0.4 - 0.6(recommended value: 0.5MPa *6) | 0.4 - 0.6(recommended value: 0.5MPa *6) |
| Stromquelle | Required flow [L/min] | 52L/min | 52L/min |
| Maschinenabmessungen | Höhe [mm] | 2,818 (110.9) | 2,818 (110.9) |
| Maschinenabmessungen | Required floor space*11[with control unit door open] [mm (inch)] | 1,560 x 2,081 [2,919] (61.4 x 81.9 [114.9]) | 2,050 x 2,081 [2,919] (80.7 x 81.9 [114.9]) |
| Maschinenabmessungen | Gewicht [kg] | 2,650 (5,843) | 2,800 (6,173) |
| Genauigkeit | Genauigkeit der bidirektionalen Achspositionierung(ISO230-2:1988) [mm (inch)] | X, Y, Z Achse: 0.006-0.020 (0.00024-0.00079) | X, Y, Z Achse: 0.006-0.020 (0.00024-0.00079) |
| Genauigkeit | (ISO230-2:2014) | A, C Achse: 28 sec or less | A, C Achse: 28 sec or less |
| Genauigkeit | Wiederholgenauigkeit der bidirektionalen Achspositionierung(ISO 230-2:2014) [mm] | X, Y, Z Achse: Weniger als 0,004 (0,00016) /A, C Achse: 16 sec or less | X, Y, Z Achse: Weniger als 0,004 (0,00016) /A, C Achse: 16 sec or less |
| Standardzubehör | Standardzubehör | Instruction Manual (DVD 1 set), leveling bolts (4 pcs.),leveling plate (4 pcs.) | Instruction Manual (DVD 1 set), leveling bolts (4 pcs.),leveling plate (4 pcs.) |
| Item | U500Xd2-5AX |
|---|---|
| CNC Model | CNC-D00v (DB) |
| Steuerungsachse | 5 Achse (X, Y, Z, A, C) |
| Simultan gesteuerte Achse | 5 Achse (X, Y, Z, A, C) |
| Simultan gesteuerte Achse | Linear: 5 Achse (X, Y, Z, 2 zusätzlich Achse) Kreisförmig: 2 Achse Schraubenförmig/konisch: 4 Achse (3 linear Achse + 1 zusätzlich Achse, 2 linear Achse + 2 zusätzlich Achse) |
| Kleinste Eingabeschrittweite | 0.0001 mm, 0.00001 inch, 0.0001 Grad |
| Max. programmierbare Abmessung | ±999999.9999 mm, ±99999.99999 inch |
| Anzeige | 15-Zoll-Farb-LCD-Touchscreen |
| Speicherkapazität | 3 GB (Gesamtkapazität von Programm und Datenbank) |
| Externe Kommunikation | USB-Speicherschnittstelle, Ethernet, RS232C (optional) |
| Anzahl der speicherbaren Programme | 4.000 (Gesamtkapazität von Programm und Datenbank) |
| Programmformat | NC-Sprache * Konversationssprache nicht verfügbar |
| Operation | Probelauf Maschinensperre Programmneustart Eilgang Übersteuerung Schnittvorschub-Übersteuerung Hintergrundbearbeitung Screenshot Betriebsebene Externes Eingangssignal Tasten Tastenkombinatieinen < optional > Spindel-Übersteuerung |
|---|---|
| Programmierung | Absolut / Inkremental Zoll / Metrisch Einstellung des Koordinatensystems Ecke C / Ecke R Rotationstransformation Synchronisiertes Gewindeschneiden Unterprogramm Grafische Anzeige |
| Messung | Automatische Werkstückmessung Werkzeuglängenmessung |
| Hohe Geschwindigkeit und hohe Genauigkeit | Machining parameter adjustment High-Genauigkeit mode AIII High-Genauigkeit mode BI (look-ahead 160 blocks) Backlash compensation Tool center point control *3 (Look-ahead 1,000 blocks) < optional > High Genauigkeit mode BII (Look-ahead 1,000 blocks, smooth path offset) |
| Überwachung | Bearbeitungslastüberwachung ATC-Überwachung Überlastvorhersage Wellenformanzeige / Wellenformausgabe auf Speicherkarte Wärmeausdehnungskompensationssystem II (X-, Y- und Z-Achse) Produktionsleistungsanzeige Werkzeugstandzeit / Ersatzwerkzeug Chip detection function |
| Wartung | Enter-Taste Statusprotokoll Alarmprotokoll Betriebsprotokoll Wartungshinweis Messung des Motorisolationswiderstands Filterreinigung mit Erkennung von Filterverstopfungen Batterieloser Encoder Bremslasttest |
| Automatisch / Netzwerk | Computer-Fernsteuerung OPC UA Automatische Benachrichtigung Integrierte SPS (LD/ST/FBD) < optional > CC-Link, CC-Link-Master-Station, Remote-Gerät-Station PROFIBUS DP, DeviceNet-Slave, PROFINET-Slave, EtherNet/IP-Slave |
| Energieeinsparung | Automatische Abschaltung Standby-Modus Automatische Abschaltung der Kühlmittelzufuhr Automatische Abschaltung der Arbeitsbeleuchtung Verzögerung beim Ausschalten der Späneabsaugung Späneabsaugung im Energiesparbetrieb Energiesparmodus |
| Support-Apps | Maschinenparameter anpassen ATC-Werkzeug Standzeit Wellenform Anzeige Produktionsleistung Energieeinsparung/Stromverbrauch Wiederherstellungsunterstützung Inspektion SPS Bearbeitungsunterstützung ohne Aufwärmphase Software-Bedienfeld |
| Zubehör | Dateibetrachter Notizbuch Taschenrechner Verknüpfung registrieren Anzeige aus |
| Funktieinen beschränkt auf NC-Sprache | Menu Programmierung Local coordinate system Expanded workpiece coordinate system eine-way positioning Inverse time feed Programmable data input Tool length compensation Cutter compensation Scaling Mirror image External sub program call Macro Tape operation / FTP load operation Multiple skip function < optional > Submicron command *2 *4 Interrupt Typ macro Rotary fixture offset Feature coordinates setting *4 Involute interpolation Vibration adjustment |
| Funktieinen, die auf die Konversation beschränkt sind language *5 | Bearbeitungsprogramm Zeitplanprogramm Automatische Werkzeugauswahl Automatische Einstellung der Schnittbedingungen Automatische Einstellung der Werkzeuglängenkorrektur Automatische Einstellung der Fräserkorrektur Automatische Berechnung bei unbekannter Eingabezahl Steuerung der Bearbeitungsreihenfolge |
Beispiel für Werkstücke mit hoher Vielfalt und kleinen Losgrößen
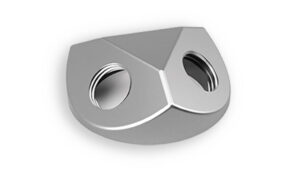
Optical Components
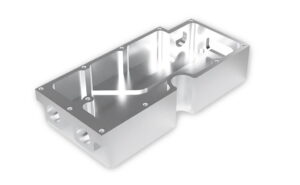
Relay Boxes
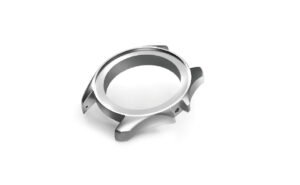
Uhrengehäuse
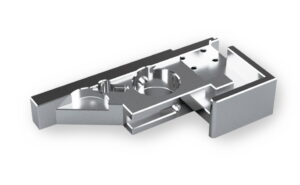
Transferausrüstungsteile
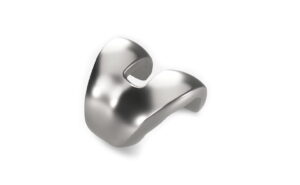
Knee joint
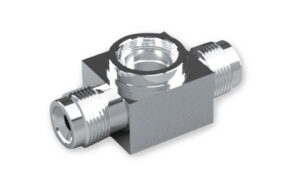
Stainless steel valve
Adresse
Josef Binkert AG
Grabenstrasse 1
CH-8304 Wallisellen
Kontakt
Öffnungszeiten
Montag - Freitag
7.30 - 12.00 Uhr
13.00 - 17.00 Uhr